خلاصه لب پر شدن شیشه بعد از CNC در یک نگاه
در این بخش، مهمترین نکات مقاله را بهصورت خلاصه مرور میکنیم تا بتوانید در کوتاهترین زمان با موضوع، نکات کلیدی و راهکارهای کاربردی آشنا شوید.
| موضوع | خلاصه اطلاعات |
|---|---|
| موضوع مقاله | علل فنی لب پر شدن شیشه در فرآیند CNC |
| نکته کلیدی | تأثیر مستقیم کیفیت ابزار و سیستم خنککننده بر کیفیت لبه |
| نکات مهم | تنظیم سرعت پیشروی، بررسی لرزشها، تعویض مته کند |
| مناسب برای | اپراتورهای CNC، تولیدکنندگان شیشه، تکنسینهای فنی |
| پیشنهاد کاربردی | بازدید روزانه نازلهای آب و پدهای وکیوم |
فرآیند برش و فرمدهی شیشه با دستگاههای پیشرفته صنعتی یکی از حساسترین مراحل در صنایع ساختمانی و دکوراتیو محسوب میشود. با وجود دقت بالای این تجهیزات، گاهی اوقات اپراتورها با مشکلاتی مانند لب پر شدن شیشه بعد از CNC مواجه میشوند که کیفیت نهایی کار را بهشدت تحت تأثیر قرار میدهد.
این پدیده نامطلوب ناشی از عوامل مکانیکی، ابزاری یا حتی تنظیمات دستگاه است. شناخت دقیق دلایل فنی ایجاد این ایراد کمک میکند تا کیفیت برش افزایش یابد و ضایعات شیشه به حداقل برسد. سایت آریونیکس با بررسی این موارد راهکارهای مناسبی را برای بهبود عملکرد دستگاهها پیشنهاد میدهد. در ادامه این مقاله، مهمترین عوامل ایجاد لب پر شدن شیشه بعد از CNC و راههای پیشگیری از آن را بهتفصیل بررسی میکنیم.
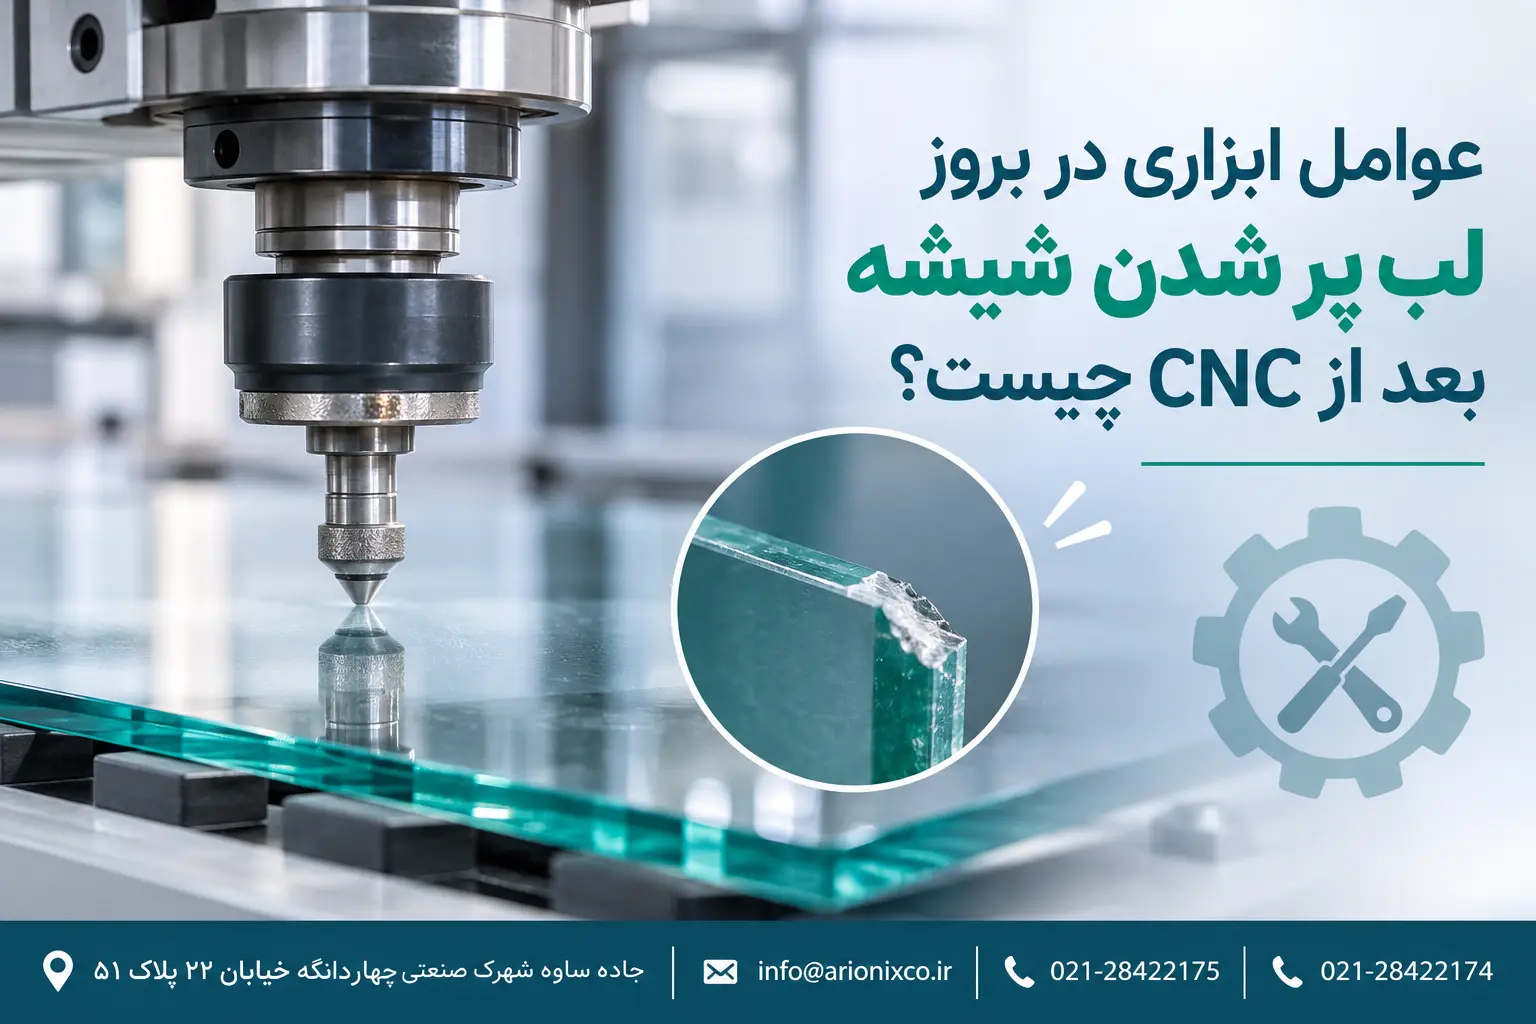
عوامل ابزاری در بروز لب پر شدن شیشه بعد از CNC چیست؟
ابزار برش یا همان مته CNC اصلیترین نقش را در کیفیت لبه شیشه دارد. پاسخ دقیق این است که استفاده از فرزهای فرسوده، انتخاب نادرست دانه بندی الماسه یا عدم تناسب سرعت چرخش با نوع مته، مستقیماً به لب پر شدن شیشه بعد از CNC منجر میشود. هنگامی که لبههای الماسه مته دچار کندی میشوند، فشار مکانیکی زیادی به ساختار شیشه وارد میکنند که بهجای برش تمیز، باعث ترکخوردگی موضعی و لب پر شدن شیشه بعد از CNC خواهد شد. استفاده از ابزارهای استاندارد و تعویض بهموقع آنها مانع از بروز این آسیبها میشود.
تأثیر کیفیت و نوع مته
متههای غیردقیق یا نامرغوب ارتعاشات ناخواستهای در حین کار ایجاد میکنند. این ارتعاشات به دفعات موجب لب پر شدن شیشه بعد از CNC میشوند. انتخاب مته مناسب نیازمند شناخت ضخامت و سختی شیشه است. برای دستیابی به بهترین نتیجه، هماهنگی کامل میان قطعه کار و ابزار برش ضرورت دارد.
نقش سرعت برش و پیشروی
سرعت حرکت محورها و سرعت چرخش اسپیندل باید دقیقاً مطابق با استانداردهای ماشینکاری شیشه تنظیم شوند. اگر سرعت پیشروی بیش از حد مجاز باشد، فشار وارد بر لبهها افزایش مییابد و نتیجه آن قطعا لب پر شدن شیشه بعد از CNC خواهد بود. تنظیم پارامترهای حرکتی دستگاه نقشی حیاتی در جلوگیری از این خرابیها دارد.
| عامل فنی | تأثیر بر شیشه | راه حل پیشنهادی |
|---|---|---|
| مته کند | افزایش فشار و ترکخوردگی | تعویض بهموقع ابزار برش |
| سرعت پیشروی بالا | شکستن لبههای شیشه | تنظیم و کاهش سرعت پیشروی |
| سیستم خنککننده ضعیف | ایجاد تنش حرارتی و لب پر شدن | بررسی جریان آب صابون |
نقش سیستم خنککننده در جلوگیری از لب پر شدن شیشه بعد از CNC چیست؟
سیستم خنککننده ناکافی یا نامناسب دلیل اصلی ایجاد تنشهای حرارتی و مکانیکی در فرآیند برش است. پاسخ مستقیم این است که جریان آب یا مایع صابون اگر به نقطه تماس مته و شیشه نرسد، اصطکاک شدید ایجاد شده و باعث لب پر شدن شیشه بعد از CNC میشود. این مایعات علاوه بر کاهش حرارت، ذرات ریز شیشه را از منطقه برش دور میکنند. کمبود یا گرفتگی نازلهای خنککننده به سرعت زمینه ساز لب پر شدن شیشه بعد از CNC را فراهم میکند.
فشار و دبی آب خنککننده
فشار آب پاشیده شده به ناحیه برش باید بهاندازهای باشد که برادهها را بهخوبی بشوید. هرگونه افت فشار در پمپ خنککننده ریسک لب پر شدن شیشه بعد از CNC را چند برابر میکند. پایش دائمی سیستم آبرسانی دستگاه امری ضروری است.
نکته مهم
شما میتوانید برای ارتقای تجهیزات کارگاه خود و بررسی انواع ماشینآلات، از بخشهای مختلف سایت آریونیکس دیدن فرمایید.
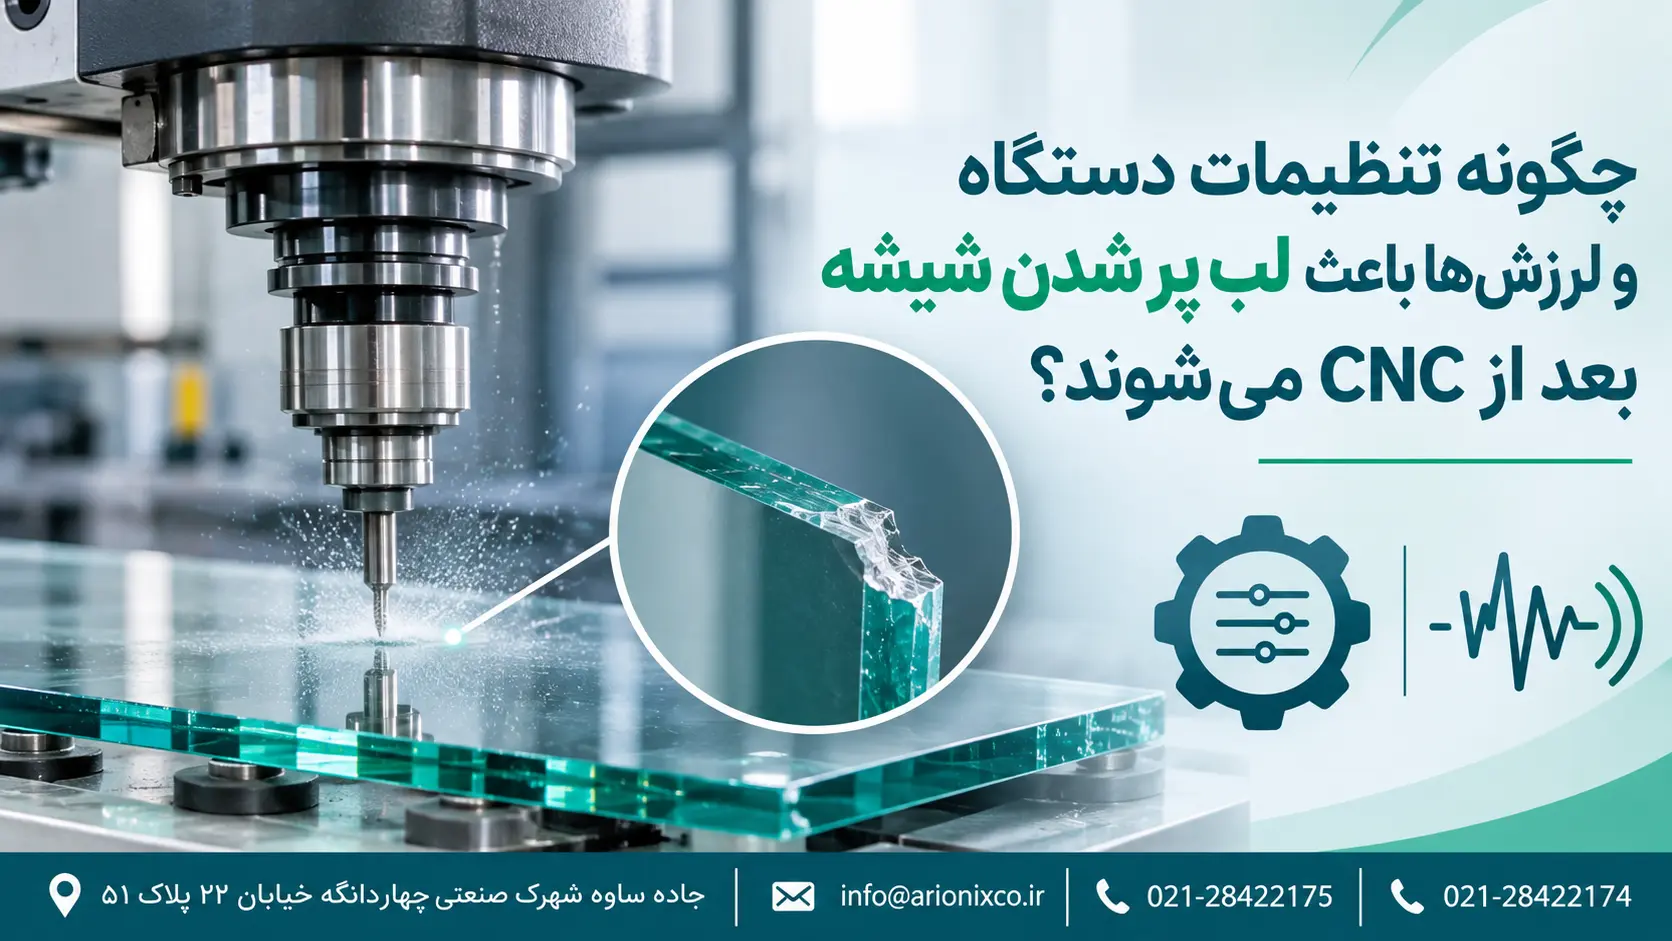
چگونه تنظیمات دستگاه و لرزشها باعث لب پر شدن شیشه بعد از CNC میشوند؟
لرزشهای مکانیکی و نامحکوک بودن قطعه کار روی میز دستگاه از عوامل کلیدی خرابی لبهها هستند. پاسخ سریع این است که شل بودن فیکسچرها، تراز نبودن میز کار یا لق بودن اسپیندل موجب حرکتهای جانبی ناخواسته و در نهایت لب پر شدن شیشه بعد از CNC میگردد. شیشه متریالی ترد است و کوچکترین ارتعاشی را بهصورت شکستگی در لبهها نشان میدهد. مهار صحیح شیشه با وکیومهای استاندارد از جابجایی آن جلوگیری کرده و مانع از لب پر شدن شیشه بعد از CNC میشود.
سیستم مکش و وکیوم شیشه
اگر پدهای وکیوم قدرت کافی برای نگهداری شیشه را نداشته باشند، قطعه در حین فرکار جابجا میشود. این ناپایداری مکانیکی عامل مستقیم لب پر شدن شیشه بعد از CNC است. بررسی سلامت واشرهای وکیوم و پمپ مکش به پایداری عملیات کمک میکند.
مقایسه ماشینآلات شیشه با سایر صنایع
دقت در ماشینکاری شیشه بسیار بالاتر از متریالهای دیگر است. برای نمونه، دستگاههای مخصوص CNC شیشه نیاز به تلورانسهای بسیار سختگیرانهتری نسبت به تجهیزات مربوط به CNC چوب و ام دی افدارند. عدم توجه به این تفاوتهای ساختاری در تنظیمات نرمافزاری میتواند سبب لب پر شدن شیشه بعد از CNC شود.
پاسخ سریع و نکات کلیدی
مهمترین نکات این مقاله در یک نگاه
پاسخ کوتاه به سؤال اصلی:
لب پر شدن شیشه در CNC عمدتاً به دلیل استفاده از متههای فرسوده، سرعت پیشروی غیراستاندارد، نقص در سیستم پاشش آب صابون و لرزشهای ناشی از عدم مهار صحیح قطعه (وکیوم ضعیف) رخ میدهد. تنظیم دقیق پارامترهای اسپیندل و نگهداری اصولی ابزار، راهکار اصلی پیشگیری است.
نکات کلیدی که باید بدانید
۱
کندی الماسه مته باعث افزایش فشار مکانیکی و ایجاد ترکهای میکروسکوپی در لبه شیشه میشود.
۲
سیستم خنککننده علاوه بر کنترل دما، وظیفه دور کردن برادههای ساینده از محل برش را بر عهده دارد.
۳
مهار فیزیکی شیشه توسط پدهای وکیوم سالم، ارتعاشات مخرب حین عملیات را به حداقل میرساند.
جمعبندی سریع: با نظارت بر سلامت ابزار و پایداری سیستم خنککننده، ضایعات ناشی از لبپر شدن به حداقل میرسد.
تجربه شخصی در مواجهه با ایرادات لبه شیشه
هنگام کار با ماشینآلات برش، یکی از شایعترین مواردی که اپراتورها با آن روبهرو میشوند، تغییر ناگهانی کیفیت لبهها پس از چند ساعت کار مداوم است. این مسئله معمولاً با بررسی دمای آب خنککننده و کنترل لبههای مته سریعتر ردیابی میشود و نشان میدهد که نظارت دورهای تا چه اندازه جلوی خسارت را میگیرد.
مشاهدات تجربی نشان میدهند که تمیز کردن روزانه میز کار و بررسی پدهای نگهدارنده شیشه تأثیر شگرفی در کاهش خطاهای برش دارد. رعایت این نکات ساده فنی در کنار استفاده از قطعات باکیفیت، پایداری فرایند را تضمین میکند و از ایجاد خسارتهای مالی جلوگیری به عمل میورد.
کلام آخر
بروز مشکل لب پر شدن شیشه بعد از CNC ریشه در عواملی مانند فرسودگی ابزار، نقص در سیستم خنککننده، ارتعاشات مکانیکی و تنظیمات نادرست دستگاه دارد. با کنترل دقیق این پارامترها و نگهداری اصولی از تجهیزات میتوان کیفیت لبههای شیشه را به شکل چشمگیری افزایش داد. از شما دعوت میکنیم برای کسب اطلاعات بیشتر و بررسی محصولات کاربردی، به سایت آریونیکس مراجعه نمایید.
ارتباط با مجموعه آریونیکس
| تلفنهای تماس | 021-28422174 021-28422175 |
| آدرس حضور و بازدید | جاده ساوه، شهرک صنعتی چهاردانگه، خیابان ۲۲، پلاک ۵۱ |
سوالات متداول(FAQ)
چرا لبه شیشه بعد از CNC لبپر میشود؟
این مشکل به دلیل کندی مته، سرعت پیشروی نامناسب، ضعف سیستم خنککننده یا لرزشهای مکانیکی دستگاه رخ میدهد.
نقش مته در لب پر شدن شیشه بعد از CNC چیست؟
متههای فرسوده یا غیر استاندارد فشار زیادی به شیشه وارد کرده و باعث ایجاد ترک و لبپرشدگی در لبهها میشوند.
چگونه از لب پر شدن شیشه بعد از CNC جلوگیری کنیم؟
با تعویض بهموقع ابزار، تنظیم دقیق سرعت پیشروی، استفاده از خنککننده مناسب و مهار صحیح شیشه روی میز کار میتوان از این مشکل پیشگیری کرد.
آیا سرعت دستگاه بر لب پر شدن شیشه بعد از CNC تأثیر دارد؟
بله، سرعت بالای پیشروی یا چرخش نامناسب اسپیندل فشار مکانیکی را افزایش داده و موجب آسیب به لبه شیشه میشود.
اهمیت سیستم خنککننده در برش شیشه چیست؟
سیستم خنککننده حرارت ناشی از اصطکاک را کاهش داده و برادهها را دور میکند تا تنش حرارتی ایجاد نشود.
تأثیر لرزش دستگاه بر کیفیت برش شیشه چگونه است؟
لرزشهای جانبی و تراز نبودن میز کار باعث حرکت قطعه و در نتیجه لبپر شدن لبههای شیشه میشود.
آیا کیفیت وکیوم در ایجاد لب پر شدن شیشه بعد از CNC مؤثر است؟
بله، اگر پدهای وکیوم نتوانند شیشه را محکم نگه دارند، جابجایی قطعه منجر به آسیب دیدن لبهها خواهد شد.
چند وقت یکبار باید مته CNC شیشه را تعویض کرد؟
زمان تعویض به حجم کاری بستگی دارد اما با مشاهده افت کیفیت لبهها باید مته را بررسی و تعویض نمود.
چه تفاوتی بین برش شیشه و امدیاف در CNC وجود دارد؟
شیشه متریالی ترد است و به دقت، سرعت و سیستم خنککننده بسیار متفاوتی نسبت به چوب نیاز دارد.
برای خرید تجهیزات استاندارد CNC به کجا مراجعه کنیم؟
برای بررسی و تهیه تجهیزات باکیفیت میتوانید به سایت آریونیکس مراجعه فرمایید.
منابع معتبر برای بررسی فنی CNC شیشه
برای آشنایی بیشتر با عوامل مؤثر بر کیفیت لبه شیشه، تنظیمات ماشینکاری و اهمیت سیستم خنککننده، منابع تخصصی زیر قابل استفاده هستند.
| عنوان منبع | موضوع مرتبط | لینک خارجی |
|---|---|---|
| AGC Glass Processing Guide | استانداردهای فرآوری، پرداخت لبه و خنککاری شیشه | مشاهده منبع |
| Springer – Glass Edge Quality Study | بررسی کیفیت و استحکام لبه شیشه پس از سنگزنی و پولیش | مشاهده مقاله |
| GlassOnWeb – Cooling Systems | نقش سیستم خنککننده در کیفیت سطح و استهلاک ابزار سنگزنی | مشاهده مقاله |